用校准盘进行机器校准

一般校准信息
如果加工结果不再令人满意,对机器执行校准也许改善这些结果。校准包括使用机器制造测试盘和校准盘,并对其进行测量。
校准错误导致加工结果变差
该机器在交付时已完成校准。只要加工结果准确,就不需要进行新的校准。校准过程耗时,且如果操作不当,会影响加工结果。
- 如果加工结果不准确,请先尝试调整加工条件:检查坯料盘的固定和质量以及刀具的状况。
- 校准机器之前,请联系客户服务。
- 在校准过程中测量和输入数据时要非常仔细。如有疑问,请中止校准。


视图机器维护;用于校准机器的图标标有橙色
校准工作流程:
准备好校准套件
校准套件随附机器一起提供。
铣制造并测量一个测试盘
如果测量值在公差范围内,则您机器有充足的机械精度,因此不需要校准机器。如果它们超出公差范围,请继续校准机器。
制造和测量校准盘,并将测量值输入到 dentalcnc
该数据用于计算所需的校准。
用另一个测试盘检查校准是否成功。
验证校准是否改善了加工结果。
用于测量测试和校准盘的仪器
为测量校准盘或测试盘,您需要螺旋测微计。
(missing or bad snippet)用于铣削测试盘和校准盘的刀具
| 机器 | 刀具 |
|---|---|
E3 | P300-R2-60 |
E4 | P250-F1-40-T P200-R1-40 |
E5 | P250-F1-40-T |
K5, K5+ R5 S1, S2, S5 | P200-R1-40 |
K4 edition N4, N4+ | P200-R1-35 |
Z4 | P200-R1-35 |
dentalcam & dentalcnc 8 不支持其他机器。
请观看视频
YouTube 视频 - 观看此类视频会将个人信息发送给 YouTube, LLC, USA。 隐私声明
步骤 3: 制造和测量测试盘
请观看视频
YouTube 视频 - 观看此类视频会将个人信息发送给 YouTube, LLC, USA。 隐私声明
制造测试盘
在 机器维护 视图中选择左列中的以下图标:

dentalcnc 打开加工视图,并将测试盘的加工任务添加到加工任务列表中。
选择在步骤 1 中创建的加工任务。
- 现在显示出作业详细信息。
- 标明圆盘试样的标签
- 铣削测试盘所需刀具
- 铣削圆盘试样的预览
将准坯料盘装载或安装到工作仓中。
R5:将坯料盘直接安装到工作仓中。
(missing or bad snippet)像其他加工任务一样加工该任务。
从机器中取出测试盘。
直接在 dentalcnc 中创建测试盘和校准盘加工任务,而不是使用 dentalcam。
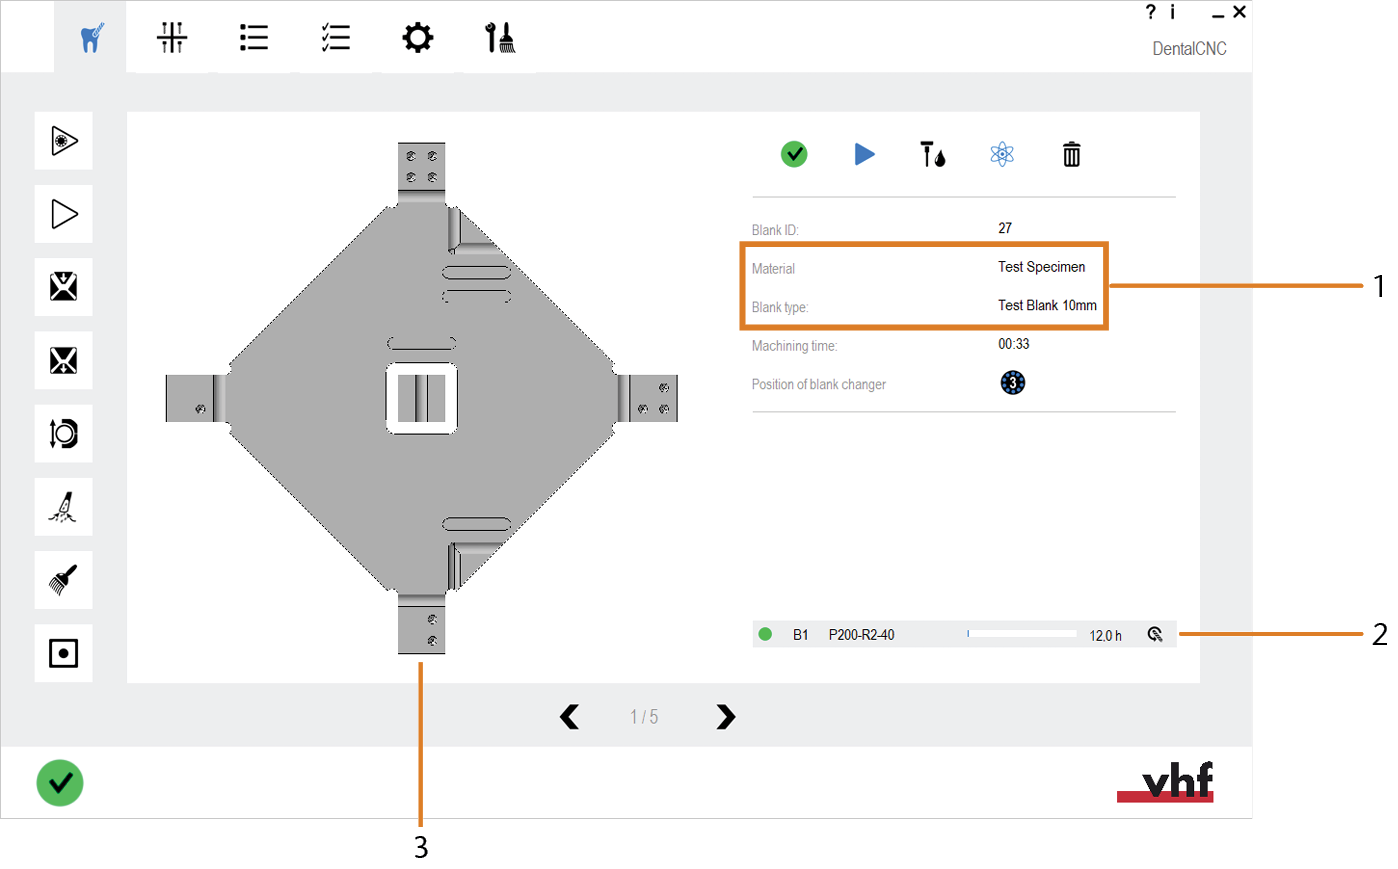
显示的数值和图形示例
测量测试盘
根据机器特定圆盘试样,主要有以下测量点:
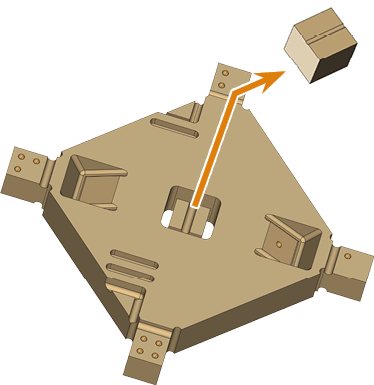
立方体
三角形
块料
圆
盘上的大多数测量点都带有符号标记:
- 圆圈(在本文档中以 ● 表示)
- 条(在本文档中以 | 表示)
- 字母、数字(如A、Z1)
大多数盘中间的立方体是测量点 M(称为“立方体 M”)。
所有机器测试盘的图像
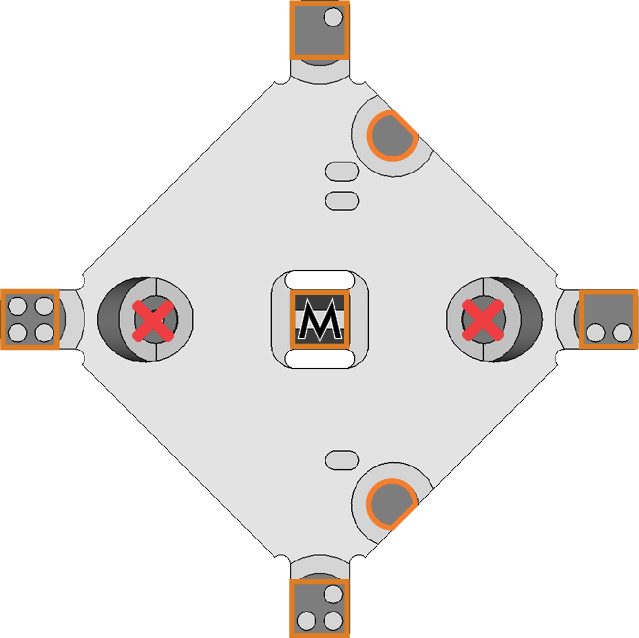
E5 的测试盘
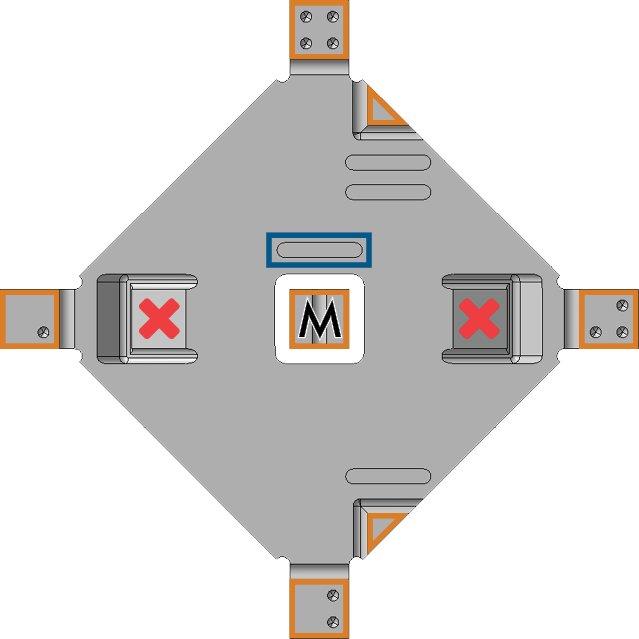
S 系列、K5、K5+ 系列的测试盘
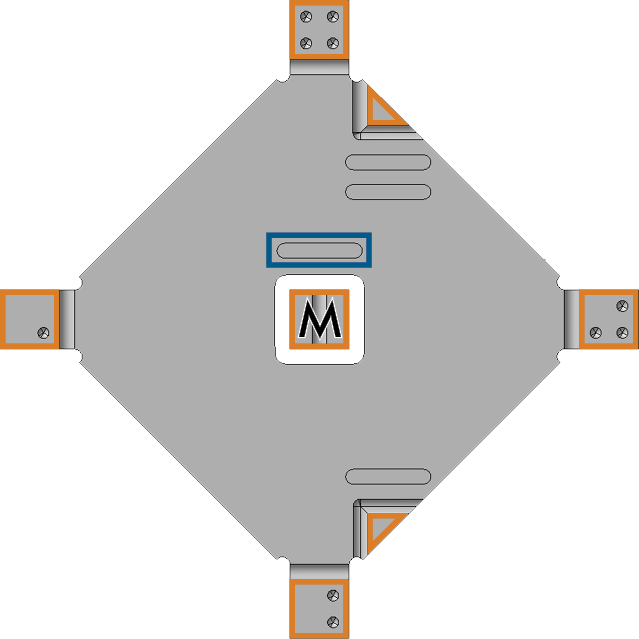
K4 edition、R5 系列的测试盘
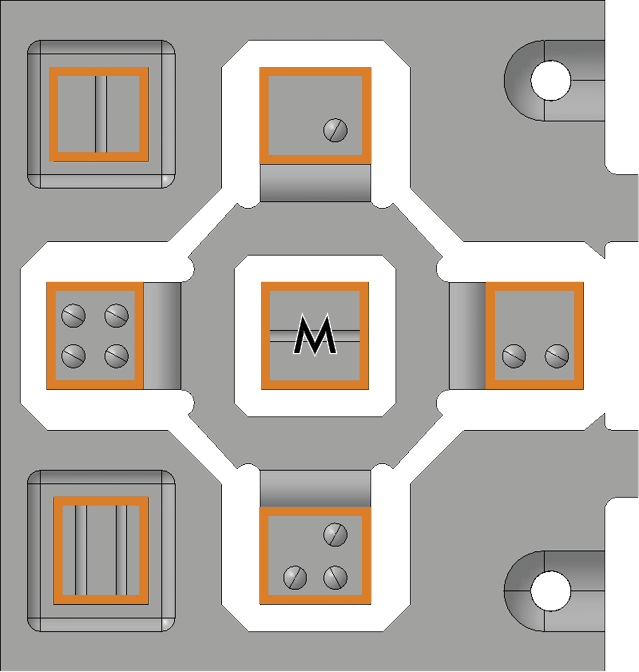
N4、N4+ 系列的测试盘和校准盘
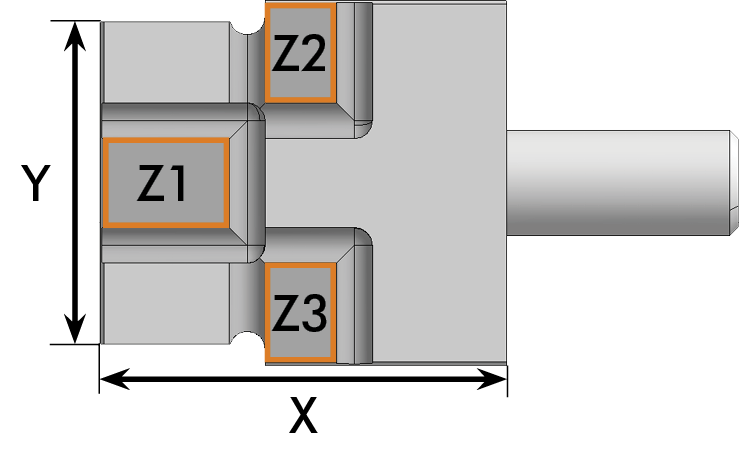
Z4 系列的测试盘和校准盘
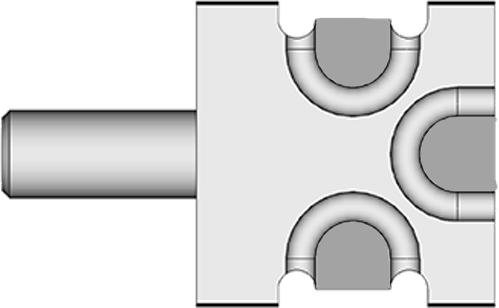
E4 系列的测试盘和校准盘
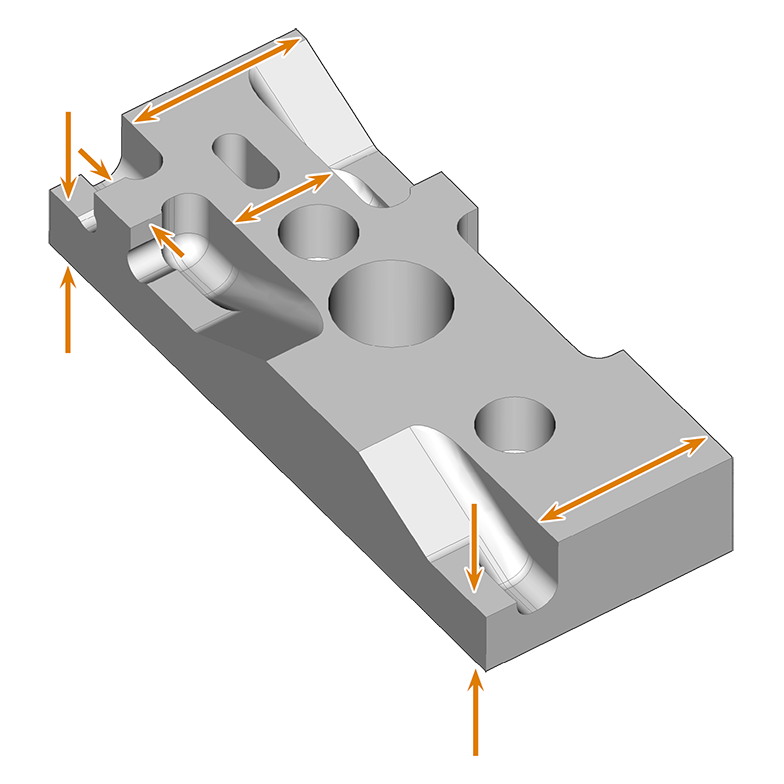
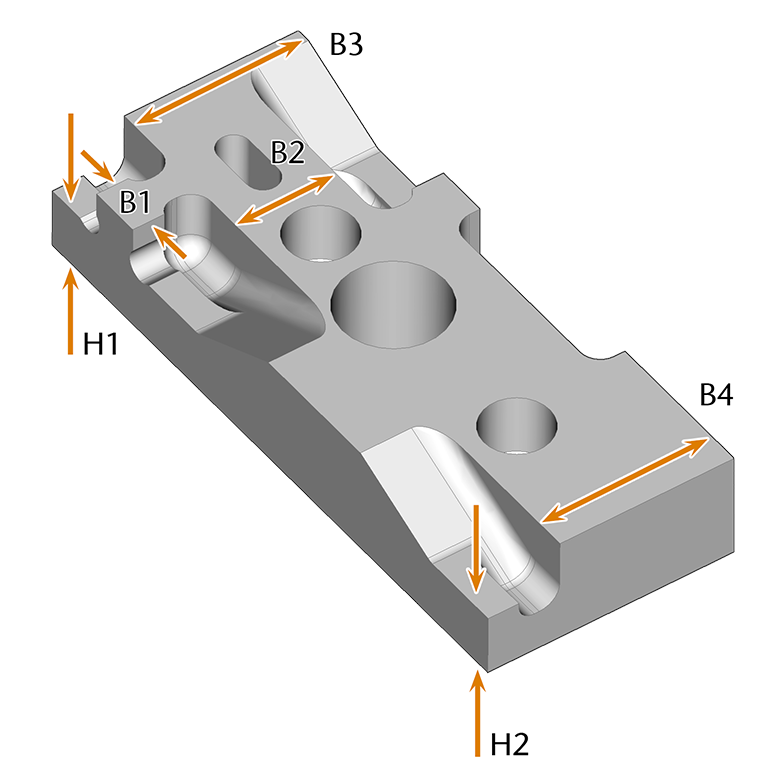
E3 系列的测试盘和校准盘
橙色标记和箭头:测量点
蓝色标记:测试盘上的标记,表明其为测试盘(并不针对所有机器)
红叉:测量测试盘时可忽略的点
步骤
从机器中取下测试盘。
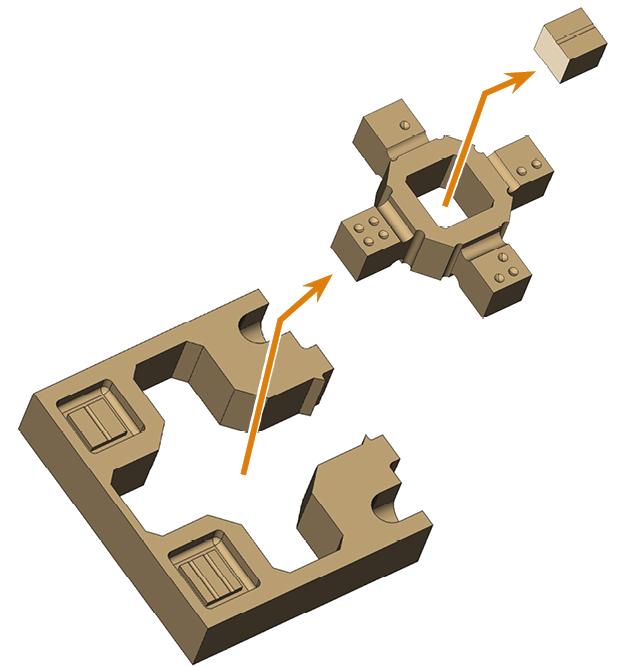
如图所示,分离以下测试盘的部件:
为了获得正确的测量结果,请用刷子清除测试盘或校准盘上的所有加工残留物。
(推荐) 将盘的各个部分放在平坦表面上,以便您可以用双手握住千分尺。
检查千分尺的零点是否设置正确。
测量机器特定圆盘试样的测量点:
在步骤 7 下的机器特定测试表中输入测量值。
或者:将每个测量值记录在一张纸上。
(推荐)用名称和日期来标记物体(例如“
机器特定圆盘的测量点:
忽略倾斜表面 (A, B),因为倾斜表面只用于校准。
测量标有圆圈的测量点的宽度和高度。
测量标有条的测量点的高度。
测量立方体 M 的宽度和高度。
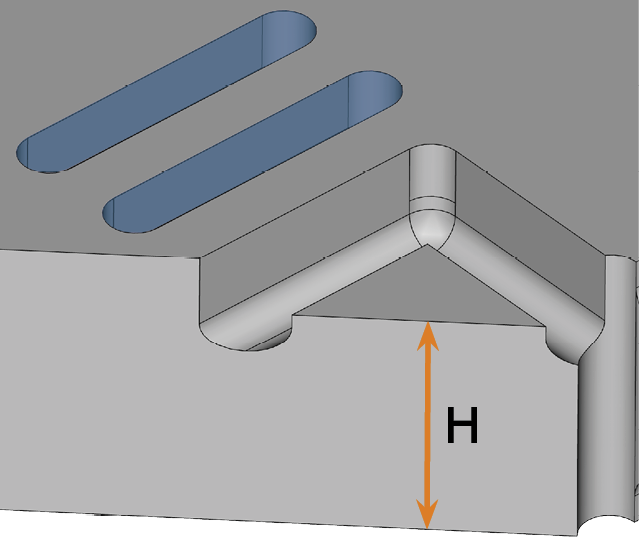
- 按照下图所示,测量高度和宽度。
测量宽度时,请将螺旋测微计置于立方体顶部区域(标记为绿色的区域)。
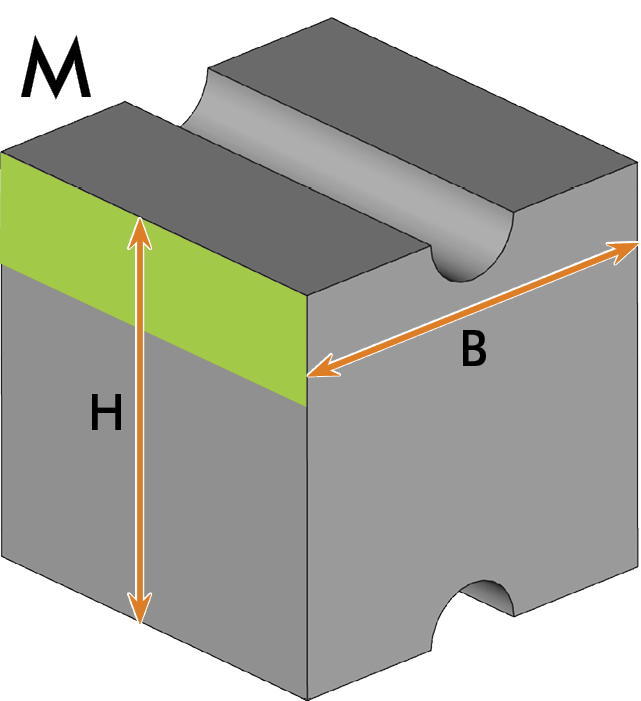
测量标有圆圈的测量点的宽度和高度。
测量标有条的测量点的高度。
测量立方体 M 的宽度和高度。
- 按照下图所示,测量高度和宽度。
测量宽度时,请将螺旋测微计置于立方体顶部区域(标记为绿色的区域)。
测量线段 X 和 Y 的长度。
测量 Z1、Z2、Z3 的高度。
测量首字母为 H 的测量点的高度。
测量首字母为 B 的测量点的高度。
将测量值与机器特定表格中的值进行比较,检查是否需要校准机器。
除了手动检查外,还可以选择使用机器特定的交互式表格。
如果所有测量值都在公差范围内,则无需校准。否则,请继续加工并测量校准盘。
E5, K4 edition, K5, K5+, R5, S1, S2, S5
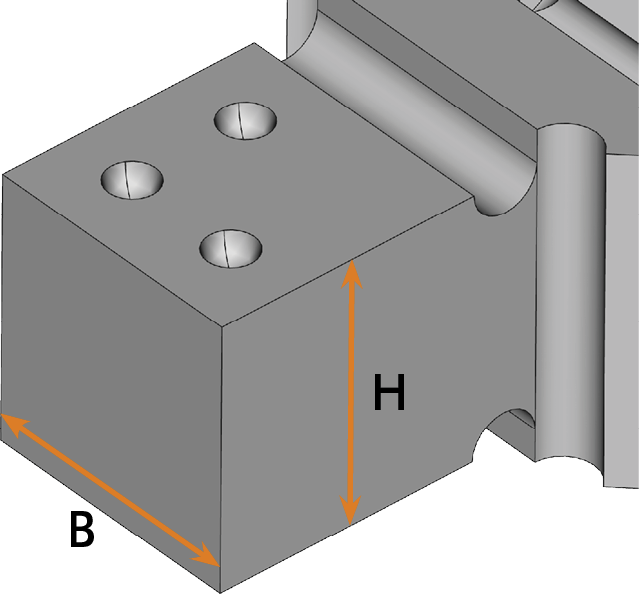
注意! 如果将螺旋测微计错误地放在立方体 M 上,会导致测量结果不正确
N4, N4+
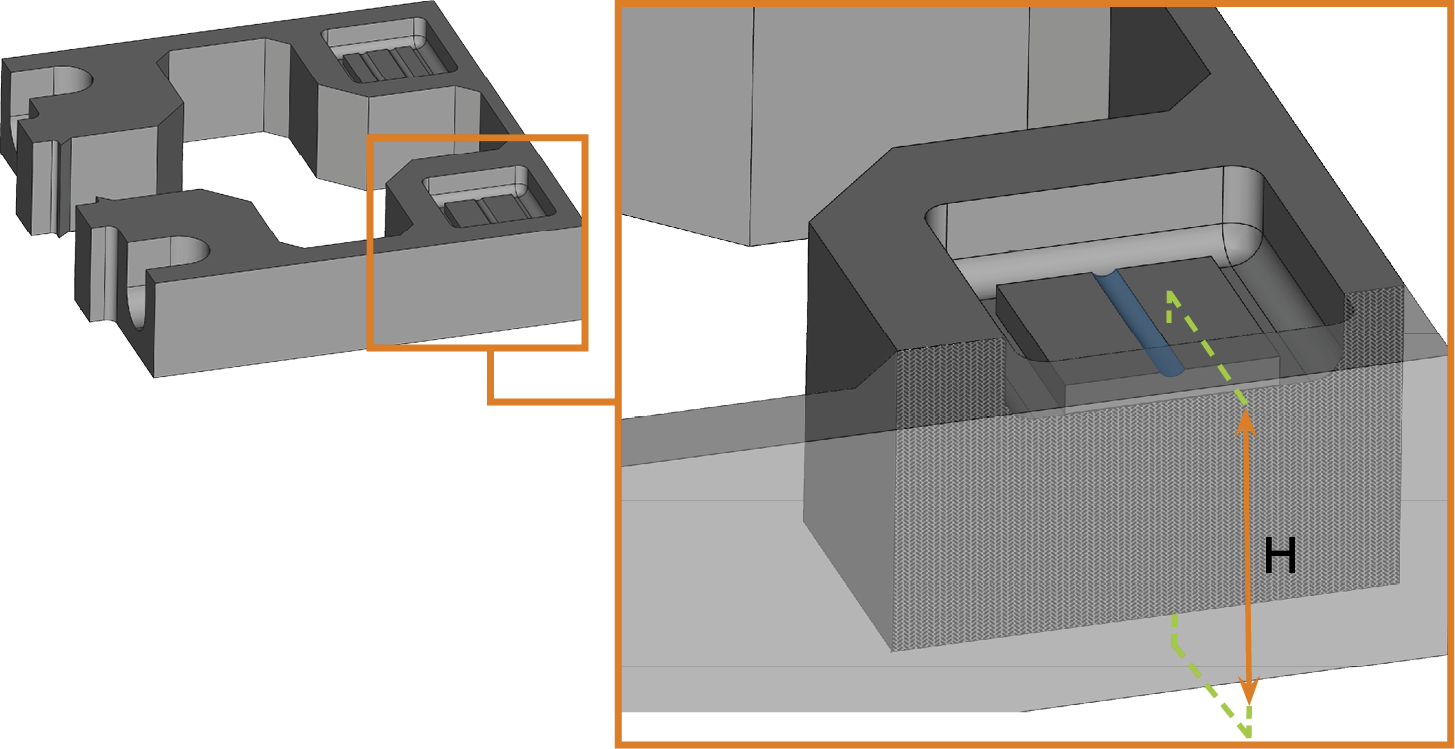
测量标有条的立方体的高度(标有蓝色)。
注意! 如果在测量宽度时将螺旋测微计放在立方体 M 的底部,会导致测量结果不正确
E4, Z4
Z4的测试盘和校准盘
E4的测试盘和校准盘
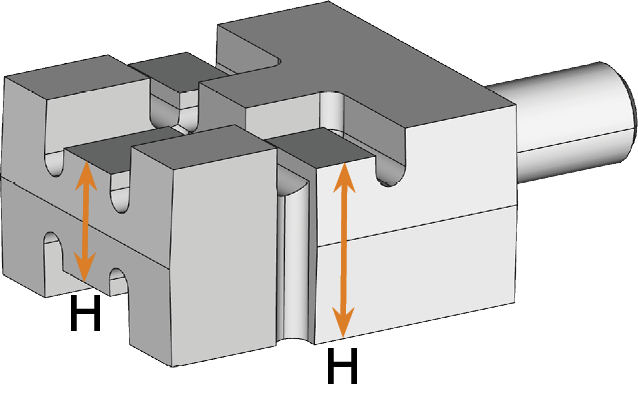
Z4:测量 Z1(左箭头)和 Z3(右箭头)的高度;Z2 与 Z3 相类似
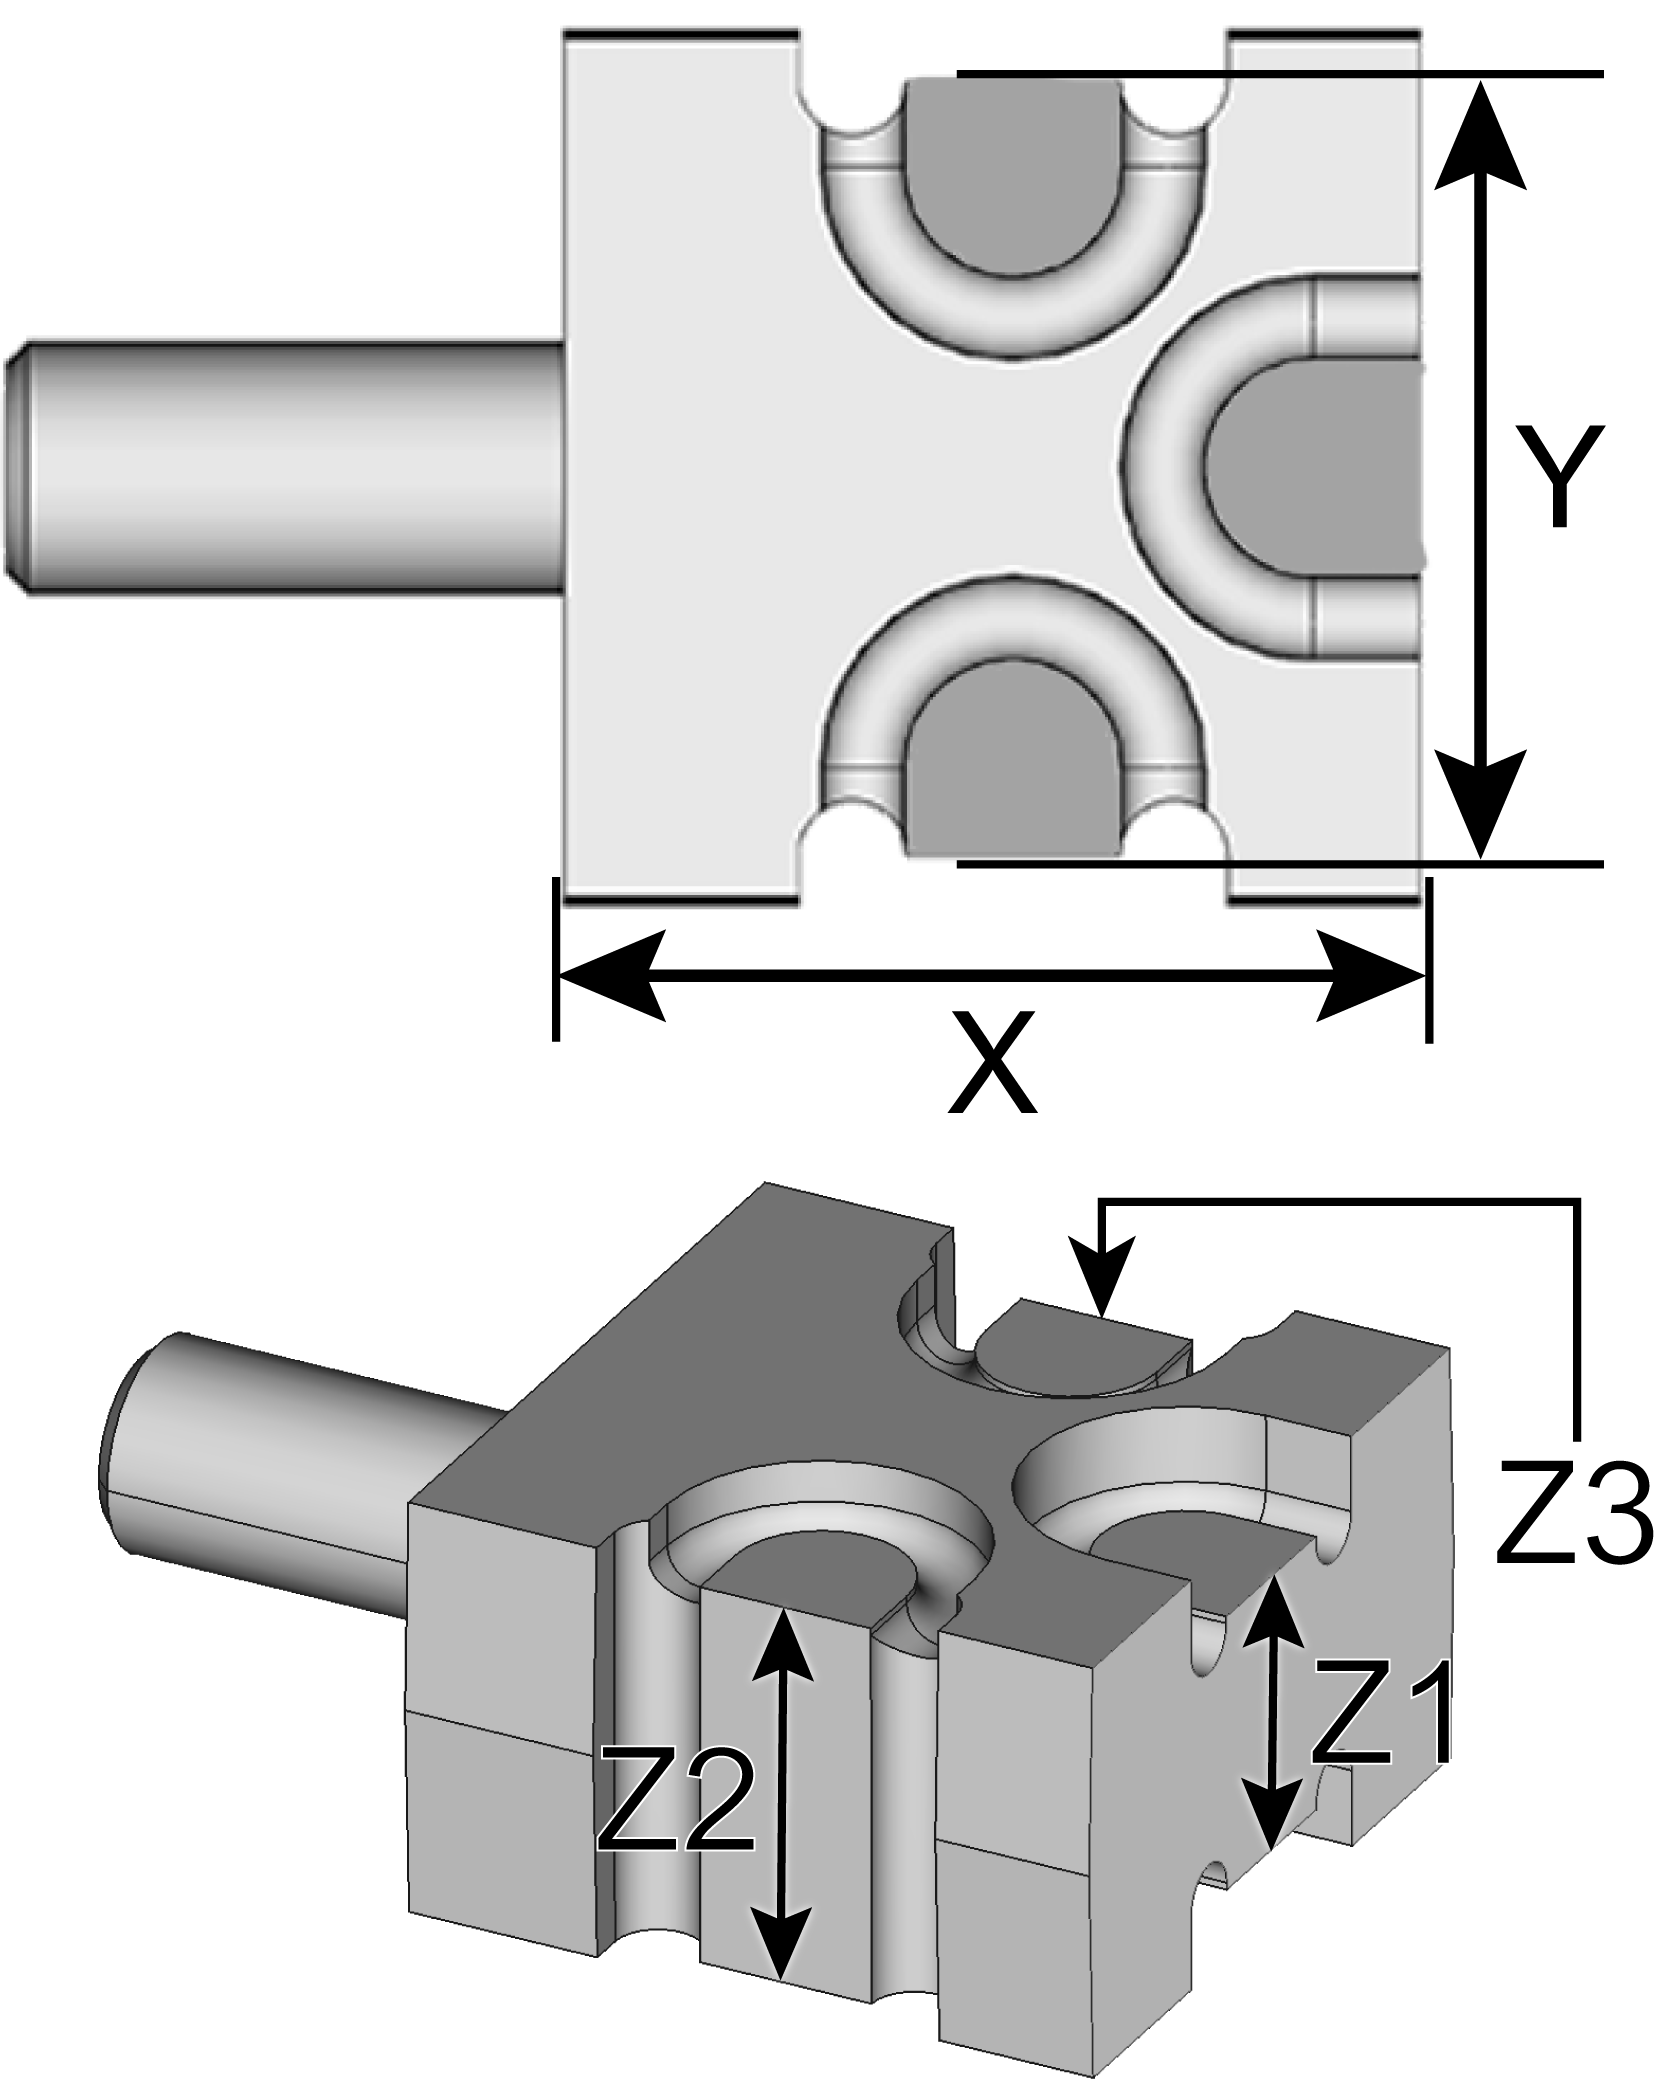
E4
E3
E5, K4 edition, K5, K5+, R5, S1, S2, S5
表面 A 和 B 仅用于校准
| 测量位置 | 宽度 | 高度 |
|---|---|---|
立方体 ● | 7.95 mm – 8.05 mm | 7.95 mm – 8.05 mm |
立方体 ●● | 7.95 mm – 8.05 mm | 7.95 mm – 8.05 mm |
立方体 ●●● | 7.95 mm – 8.05 mm | 7.95 mm – 8.05 mm |
立方体 ●●●● | 7.95 mm – 8.05 mm | 7.95 mm – 8.05 mm |
立方体 M | 7.95 mm – 8.05 mm | 7.95 mm – 8.05 mm |
面积 | 和面积 || | – | 差值 最大 0.1 mm |
示例: 值“三角形 | 7.151 mm”和“三角形 || 7.195 mm”的差值小于 0.1 mm(差值:0.044 毫米),因此在公差范围内。
值“三角形 | 6.845 毫米”和“三角形 || 6.946 毫米”的差值大于 0.1 毫米(差值:0.101 毫米),因此超出公差范围。
N4, N4+
| 测量位置 | 宽度 | 高度 |
|---|---|---|
立方体 ● | 7.95 mm – 8.05 mm | 7.95 mm – 8.05 mm |
立方体 ●● | 7.95 mm – 8.05 mm | 7.95 mm – 8.05 mm |
立方体 ●●● | 7.95 mm – 8.05 mm | 7.95 mm – 8.05 mm |
立方体 ●●●● | 7.95 mm – 8.05 mm | 7.95 mm – 8.05 mm |
立方体 M | 7.95 mm – 8.05 mm | 7.95 mm – 8.05 mm |
坯料块| 和坯料块 || | 差值 最大 0.1 mm | |
示例: 值“坯料块| 7.151 mm”和“坯料块|| 7.195 mm”的差值小于 0.1 mm(差值:0.044 毫米),因此在公差范围内。
值“坯料块| 6.845 mm”和“坯料块|| 6.946mm”的差值大于 0.1 mm(差值:0.101 毫米),因此超出公差范围。
E4, Z4
| 测量位置 | 值 |
|---|---|
X | 19.95 mm – 20.05 mm |
Y | 17.95 mm – 18.05 mm |
Z1 | 7.95 mm – 8.05 mm |
Z2 & Z3 | 差值 最大 0.1 mm |
E3
| 测量位置 | 值 |
|---|---|
H1 | 5.85 mm – 6.15 mm |
H2 | 5.85 mm – 6.15 mm |
B1 | 4.92 mm – 5.08 mm |
B2 | 9.92 mm – 10.08 mm |
B3和B4 | 差值: 最大 0.2 毫米 |
步骤 4: 制造、测量校准盘,并将测量值输入 dentalcnc
请观看视频
YouTube 视频 - 观看此类视频会将个人信息发送给 YouTube, LLC, USA。 隐私声明
制造校准盘
在 机器维护 视图中选择左列中的以下图标: 
dentalcnc 打开加工视图,并将校准盘的加工任务添加到加工任务列表中。
选择在步骤 1 中创建的加工任务。
- 现在显示出作业详细信息。
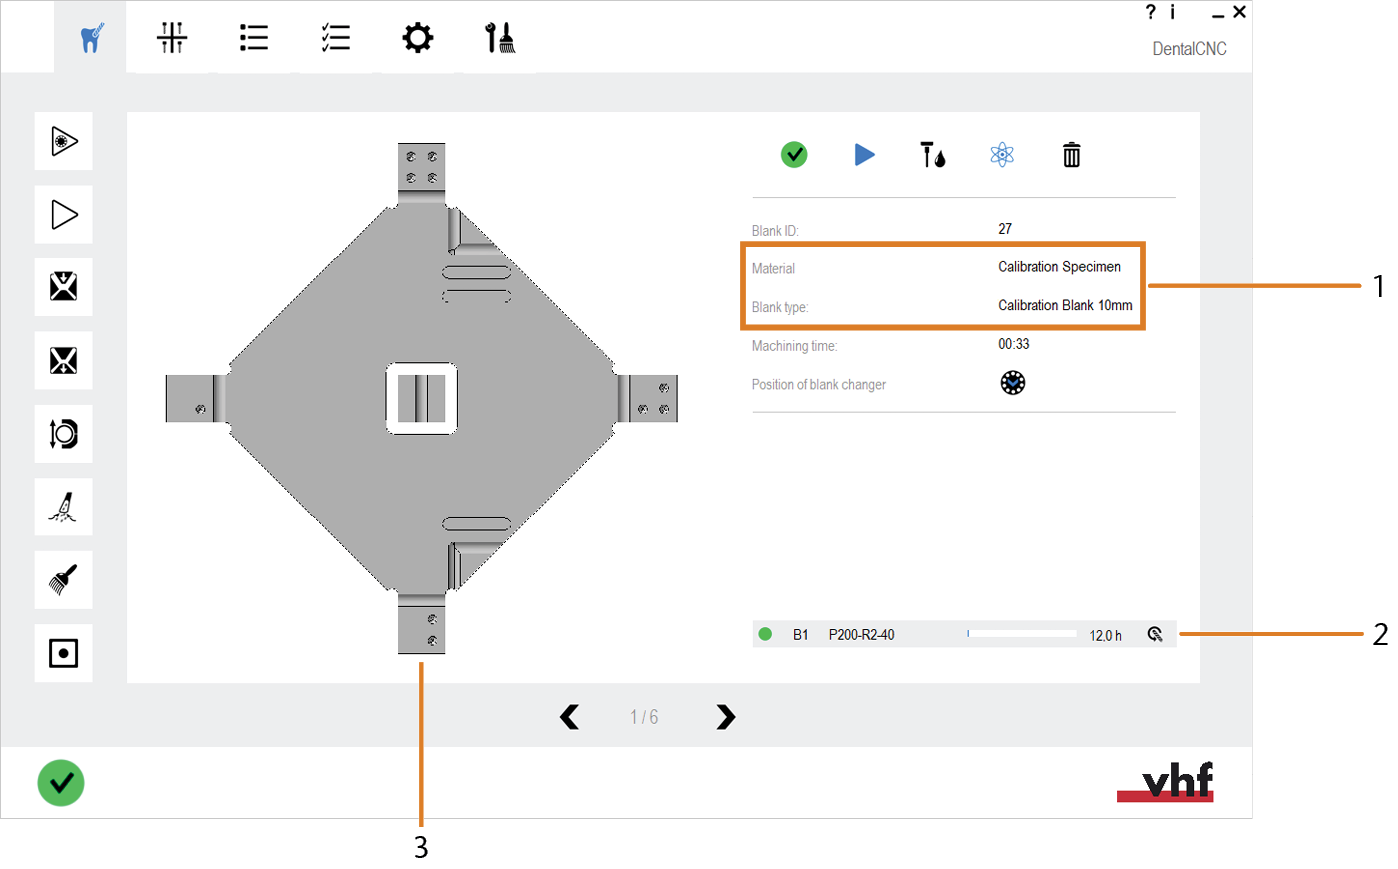
显示的数值和图形示例
- 标明圆盘试样的标签
- 铣削测试盘所需刀具
- 铣削圆盘试样的预览
将准坯料盘装载或安装到工作仓中。
R5:将坯料盘直接安装到工作仓中。
像其他加工任务一样加工该任务。
输入测量值的窗口随即弹出。
从机器上取出校准盘。
测量校准盘
根据机器特定圆盘试样,主要有以下测量点:
立方体
三角形
块料
圆
盘上的大多数测量点都带有符号标记:
- 圆圈(在本文档中以 ● 表示)
- 条(在本文档中以 | 表示)
- 字母、数字(如A、Z1)
大多数盘中间的立方体是测量点 M(称为“立方体 M”)。
所有机器校准盘的图像
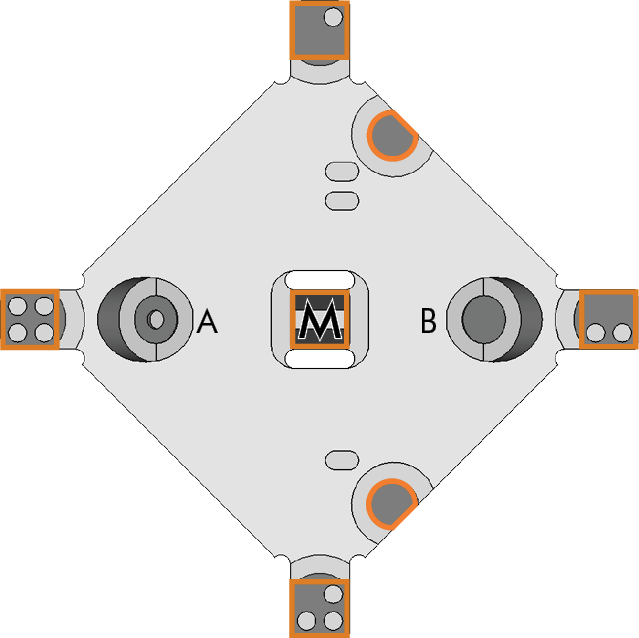
E5 的校准盘
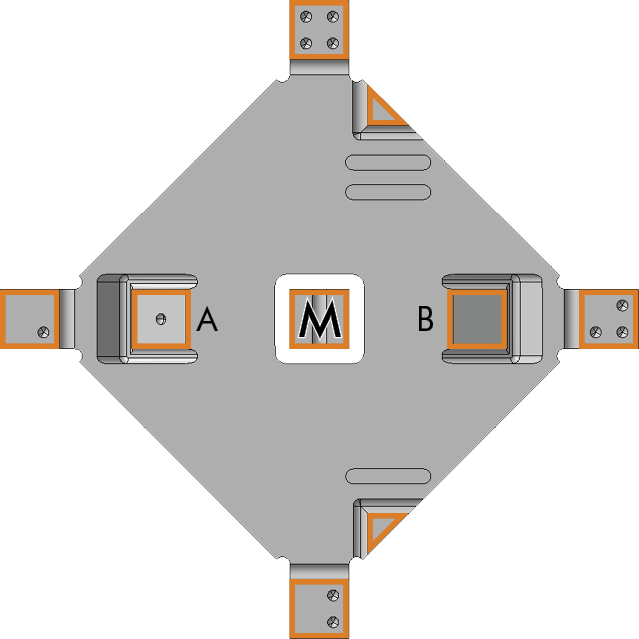
S 系列、K5、K5+ 系列的校准盘
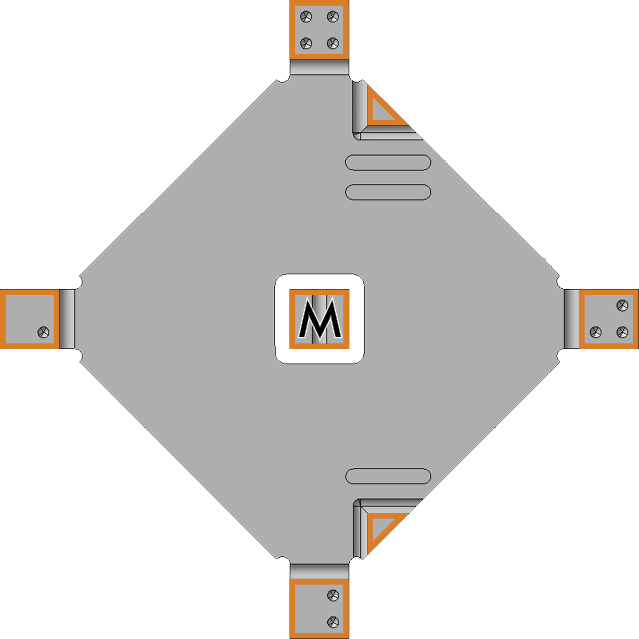
K4 edition、R5 系列的校准盘
N4、N4+ 系列的测试盘和校准盘
Z4 系列的测试盘和校准盘
E4 系列的测试盘和校准盘
E3 系列的测试盘和校准盘
橙色标记和箭头:测量点
A、B:只在特定条件下测量(见下文说明)
步骤
从机器上取下校准盘。
如图所示,分离以下校准盘的部件:
为了获得正确的测量结果,请用刷子清除测试盘或校准盘上的所有加工残留物。
(推荐) 将盘的各个部分放在平坦表面上,以便您可以用双手握住千分尺。
检查千分尺的零点是否设置正确。
测量机器特定圆盘试样的测量点:
直接在 dentalcnc 中输入值。
(推荐)用名称和日期来标记物体(例如“
机器特定圆盘的测量点:
测量标有圆圈的测量点的宽度和高度。
测量标有条的测量点的高度。
测量立方体 M 的宽度和高度。
- 按照下图所示,测量高度和宽度。
测量宽度时,请将螺旋测微计置于立方体顶部区域(标记为绿色的区域)。
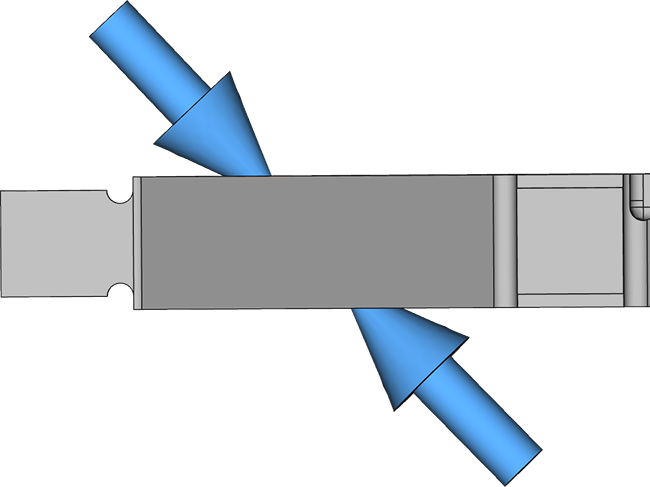
如果满足以下条件,请测量相对斜面之间的距离。
对于未列出的机器,无需进行此项测量。
E5
K5, K5+, S1, S2, S5
X轴上已安装了一个新的限位开关或滚珠丝杠。
Y轴已安装了新的限位开关或滚珠丝杠。
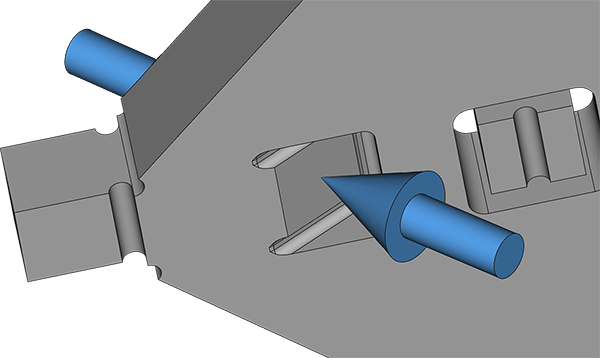
有 2 对倾斜表面 (A, B) 需要测量。
倾斜面 A 在校准盘的顶面用一个点标记。
倾斜面没有标记。
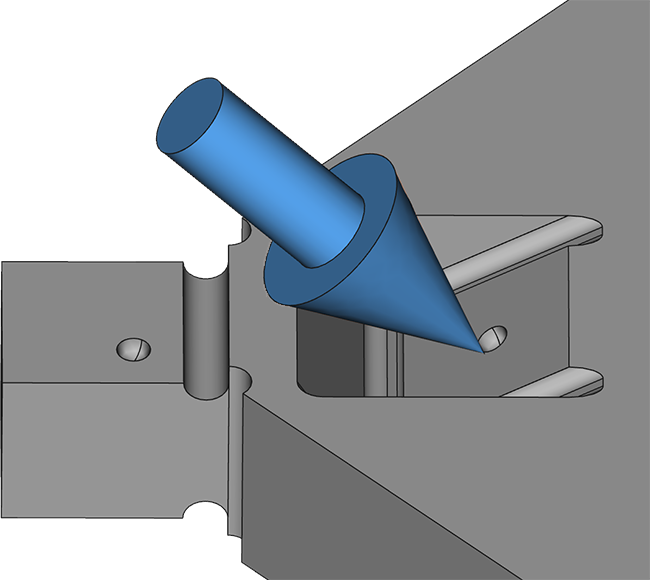
顶面带有点的倾斜面 A
测量标有圆圈的测量点的宽度和高度。
测量标有条的测量点的高度。
测量立方体 M 的宽度和高度。
- 按照下图所示,测量高度和宽度。
测量宽度时,请将螺旋测微计置于立方体顶部区域(标记为绿色的区域)。
测量线段 X 和 Y 的长度。
测量 Z1、Z2、Z3 的高度。
测量首字母为 H 的测量点的高度。
测量首字母为 B 的测量点的高度。
继续将测量值输入到 dentalcnc。
E5, K4 edition, K5, K5+, R5, S1, S2, S5
注意! 如果将螺旋测微计错误地放在立方体 M 上,会导致测量结果不正确
N4, N4+
测量标有条的立方体的高度(标有蓝色)。
注意! 如果在测量宽度时将螺旋测微计放在立方体 M 的底部,会导致测量结果不正确
E4, Z4
Z4的测试盘和校准盘
E4的测试盘和校准盘
Z4:测量 Z1(左箭头)和 Z3(右箭头)的高度;Z2 与 Z3 相类似
E4
E3
将校准盘的测量值输入 dentalcnc
注意! 切勿将测试盘的测量值输入 dentalcnc。这将导致校准有误以及不加工结果精确。
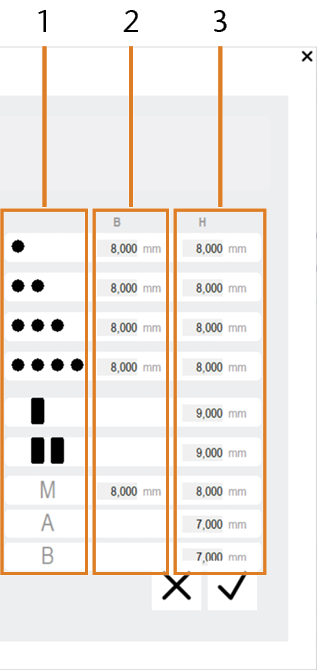
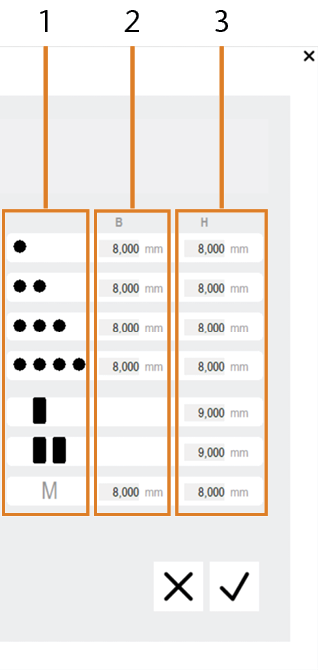
输入校准值(S 系列、K5、K5+)
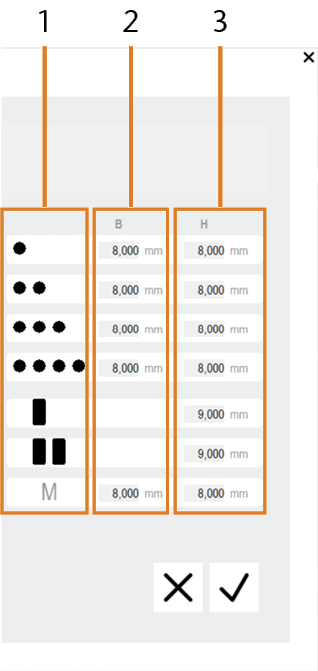
输入校准值(K4 edition、R5)
输入校准值(N4、N4+)
测量点的图标
测量点宽度的输入字段
测量点高度的输入字段
测量点的图标

圆

条

立方体 M

用字母和数字标注的测量点
- 输入校准盘的测量值:
- 输入测量点 Z1、Z2、Z3 的高度。
- 输入线段 X、Y 的长度。
- 输入所有标有圆圈的测量点的高度和宽度。
- 输入标有条形的所有测量点的高度。
- 输入立方体 M 的高度和宽度。
- S1、S2、S5、K5、K5+:如果安装了新的 Y 轴限位开关或滚珠丝杆,请输入倾斜表面 A、B 的高度。
- 要确认您的输入,请选择以下图标:

- 当前窗口关闭。 将打开一个对话框。
- 确认当前消息。
E4、Z4
其他机器
步骤 5: 检查校准情况
铣削并测量一个测试盘。确认测量值是否在公差范围内。 制造和测量测试盘
如果测量值在公差范围内,则校准成功。


